Test de la boîte de regroupement photovoltaïque
Le test d’une boîte de regroupement PV contrôle les connexions de chaînes, les protections et les mesures électriques avant ou pendant l’exploitation.
En quoi consiste le test de la boîte de regroupement PV ?
Une boîte de regroupement PV rassemble les sorties de plusieurs chaînes PV et les réunit en un ou plusieurs circuits CC avant que l’énergie ne soit acheminée vers l’onduleur ou un autre étage CC en aval. Selon la conception de la centrale, le boîtier peut contenir des fusibles de chaîne, des dispositifs de sectionnement, des parafoudres, des composants de supervision, des bornes, des barres de distribution et les conducteurs de protection associés.
L’inspection et les essais évaluent les connexions de chaînes prévues, les dispositifs de protection, l’identification, la polarité, l’état physique et les mesures électriques, avant ou pendant l’exploitation. Les mesures et les conditions observées sont comparées à la conception de la centrale, à la documentation des équipements, à l’état de fonctionnement attendu et à la procédure d’essai utilisée. Les constats peuvent révéler des conditions à corriger ; ils n’optimisent pas automatiquement la production de la centrale et ne prouvent pas que l’ensemble de l’installation PV est sûr.
L’inspection hors tension et la mesure électrique sous tension doivent être traitées comme deux activités distinctes. Certains points ne peuvent être examinés qu’après une procédure d’isolement appropriée, tandis que les mesures de tension ou de courant de chaîne peuvent exiger que le circuit soit en fonctionnement. Le plan de travail doit définir la condition requise pour chaque contrôle.
Les connecteurs CC ou les porte-fusibles inadaptés ne doivent pas être ouverts en charge. Interrompre un courant continu avec un équipement qui n’est pas conçu pour la coupure en charge peut provoquer un arc dangereux et endommager le matériel.
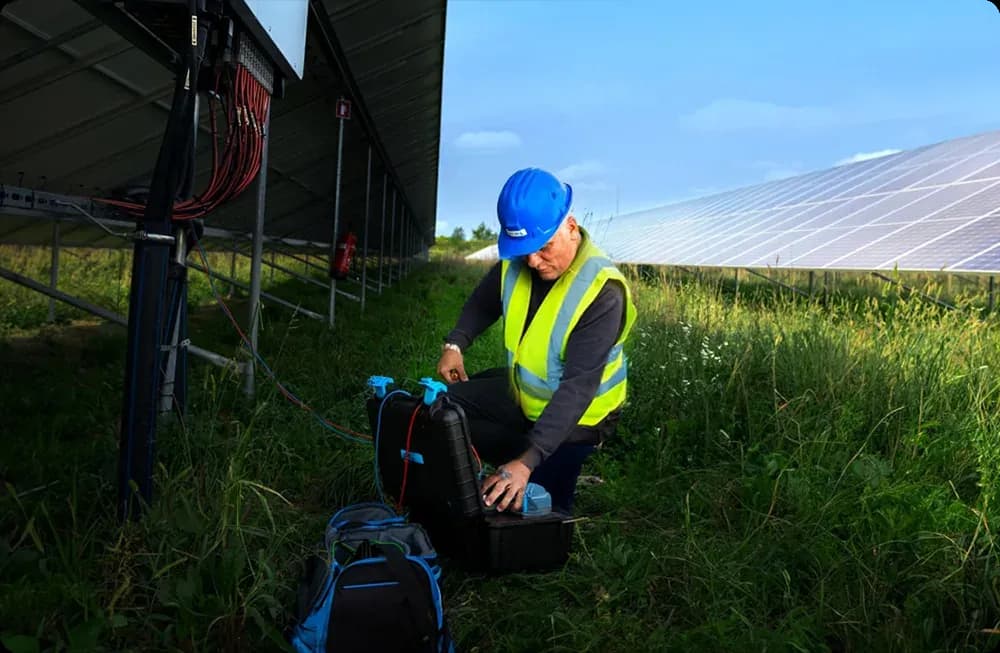
Pourquoi tester la boîte de regroupement ?
Le premier objectif est de confirmer que les chaînes sont raccordées conformément à l’agencement de circuit prévu. Un étiquetage incorrect, une polarité inversée, des chaînes manquantes, des connexions croisées, des conducteurs desserrés ou un câblage différent des schémas peuvent compliquer le dépannage et créer des conditions de fonctionnement dangereuses ou anormales.
Le deuxième objectif est d’inspecter les composants de protection et de commutation qui font partie du système CC. Les fusibles, les sectionneurs, les parafoudres, les bornes, les conducteurs de protection et les autres composants doivent être contrôlés selon leur fonction et les informations du fabricant. Un composant physiquement présent ne doit pas être supposé d’emblée correctement dimensionné, correctement raccordé ou fonctionnel.
Les mesures effectuées dans la boîte de regroupement peuvent aussi aider à étudier des écarts de production. Si une chaîne transporte un courant sensiblement différent de celui de chaînes comparables dans des conditions similaires, le résultat peut justifier une inspection plus poussée de cette chaîne, de ses modules, de ses connecteurs, de ses câbles, de ses conditions d’ombrage ou de sa voie de mesure. Le test de la boîte de regroupement restreint l’investigation ; il n’établit pas la cause à partir d’une seule valeur de courant.
L’inspection contribue aussi à la sécurité CC en identifiant les conditions visibles ou mesurables qui nécessitent une correction. Elle reste une partie de la vérification électrique de la centrale, et non une évaluation complète de la sécurité.
Préparation et sécurité avant le test
L’équipe doit commencer par les schémas à jour, les tableaux de chaînes, les informations sur les équipements, les étiquettes et le périmètre de l’inspection. Savoir quelles chaînes doivent aboutir dans la boîte, leur polarité attendue, l’agencement des dispositifs de protection et le circuit en aval permet de comparer l’installation physique à la conception prévue.
Avant d’ouvrir le boîtier ou d’y travailler, le personnel doit évaluer l’état électrique de l’équipement. Les chaînes PV peuvent rester sous tension dès que la lumière est suffisante, et l’isolement du côté onduleur ne supprime pas nécessairement la tension des circuits de chaînes entrants. L’accès en sécurité dépend donc de l’agencement réel des circuits, et non de la position d’un seul interrupteur.
Les activités hors tension doivent suivre la procédure d’isolement et de vérification applicable au site. Lorsque des mesures doivent être effectuées sur des circuits en fonctionnement, l’équipement, les cordons de test, les pointes de touche, les équipements de protection et la méthode de travail doivent être adaptés à la tension continue et aux conditions prévisibles présentes.
Aucune connexion ne doit être perturbée simplement pour faciliter l’inspection. En particulier, les connecteurs, les bornes et les porte-fusibles qui ne sont pas prévus pour la coupure en charge ne doivent pas être ouverts lorsqu’ils sont parcourus par le courant. Si l’inspection exige une déconnexion, le circuit doit d’abord être placé dans l’état de sécurité requis selon la procédure approuvée.
Mesures généralement effectuées
Le courant de chaîne est couramment mesuré lorsque la conception de la boîte offre un accès sûr ou des points de supervision. Les valeurs de courant de chaînes électriquement comparables peuvent être examinées ensemble lorsque l’irradiance, l’orientation, l’ombrage, la configuration des modules et les conditions de fonctionnement sont suffisamment similaires. Un écart peut indiquer une condition qui mérite d’être investiguée, mais le courant seul ne permet pas de savoir si la cause est un problème de module, un ombrage, une résistance de connexion, l’état d’un fusible, une erreur de mesure ou un autre facteur.
La tension d’une chaîne ou d’un circuit peut aussi être mesurée et comparée à la configuration attendue. Les mesures de tension peuvent aider à révéler une polarité inversée, des circuits ouverts, une configuration en série inattendue ou d’autres différences de câblage. L’interprétation doit tenir compte de la configuration du champ, de la température des modules, de l’irradiance, de l’état de fonctionnement de l’onduleur et du fait que la mesure est faite en circuit ouvert ou en fonctionnement.
La polarité doit être vérifiée lorsque la procédure d’inspection l’exige. Une polarité incorrecte peut endommager l’équipement ou empêcher un fonctionnement normal ; le test doit donc être réalisé avec un instrument et une méthode adaptés au système CC, et non déduit uniquement de la couleur des câbles ou de l’étiquetage.
Le test d’isolement peut faire partie d’une inspection électrique PV plus large lorsque le circuit et l’état de l’équipement s’y prêtent. Il ne doit pas être effectué à la légère à travers des appareils électroniques connectés ou des parafoudres sans tenir compte de la tension d’essai et des exigences du fabricant, car un test d’isolement inapproprié peut endommager les équipements connectés ou fournir des résultats trompeurs.
Ce que contient un bon rapport de boîte de regroupement
Un rapport utile identifie précisément la boîte de regroupement, les circuits examinés, ainsi que les chaînes ou sorties associées à chaque mesure. Les étiquettes de chaînes doivent correspondre aux identifiants de terrain ou aux schémas de façon suffisamment précise pour qu’un autre technicien puisse retrouver le même circuit sans avoir à reconstituer l’inspection de mémoire.
Le rapport doit indiquer ce qui a été inspecté hors tension et ce qui a été mesuré lorsque le système fonctionnait. Les conditions de fonctionnement pertinentes doivent être consignées lorsqu’elles influent sur l’interprétation, en particulier pour les mesures de courant comparatives. L’instrument de mesure, la fonction de mesure et les réglages d’essai applicables doivent également être documentés.
L’état observé des composants doit être séparé des valeurs mesurées. Un porte-fusible endommagé, une borne décolorée, une étiquette manquante ou un fil de supervision déconnecté sont des constats visuels ; le courant, la tension ou la résistance d’isolement sont des résultats mesurés. Distinguer clairement ces deux catégories facilite la relecture du rapport et réduit le risque de transformer une observation en diagnostic non étayé.
Les constats qui nécessitent une confirmation doivent être signalés comme tels. Un déséquilibre de courant peut justifier des essais complémentaires, mais le rapport ne doit pas déclarer un module défectueux sans preuve à l’appui de cette conclusion.
Constats fréquents dans les boîtes de regroupement PV
Les équipes de terrain peuvent rencontrer des étiquettes de chaînes incorrectes ou manquantes, une polarité inversée, des circuits de chaînes ouverts, des fusibles grillés, des fusibles de remplacement inadaptés, des raccordements desserrés, une isolation endommagée, de la corrosion, de l’encrassement, des infiltrations d’eau, des presse-étoupes endommagés, des parafoudres dégradés ou un équipement de supervision déconnecté. Des traces d’échauffement ou de décoloration peuvent indiquer une connexion qui mérite une investigation plus poussée.
Un courant inégal entre des chaînes par ailleurs comparables est une autre raison courante de suivi. La cause peut se situer en dehors de la boîte de regroupement : ombrage, encrassement, dommage de module, problèmes de connecteurs, différences de configuration des chaînes ou conditions ailleurs dans le circuit CC. La mesure dans la boîte indique où le comportement diffère ; elle ne doit pas servir à attribuer une cause profonde sans preuve complémentaire.
Certains constats apparents relèvent de problèmes de mesure plutôt que de défauts d’équipement. Une pince mal orientée, une gamme de mesure inadaptée, un mauvais contact des pointes de touche, une irradiance instable ou la comparaison de chaînes d’orientations différentes peuvent donner des résultats trompeurs. Les valeurs inattendues doivent donc être vérifiées au regard de l’agencement du circuit et des conditions de mesure avant de spécifier des travaux correctifs.
Une bonne démarche d’inspection consigne les circuits inaccessibles ou non testés comme des limites, au lieu de les considérer silencieusement comme satisfaisants.
Limites du test de la boîte de regroupement
L’inspection d’une boîte de regroupement couvre l’équipement et les circuits inclus dans son périmètre défini. Elle ne prouve pas le rendement de l’onduleur, ne maximise pas la production, ne vérifie pas l’état mécanique complet du champ et n’établit pas la sécurité de l’ensemble de la centrale. D’autres inspections et essais peuvent être nécessaires pour les modules, les connecteurs, le câblage, l’isolation, la mise à la terre, le fonctionnement de l’onduleur, les dispositifs de protection et les éléments structurels.
Les mesures électriques ne décrivent en outre la centrale que dans les conditions présentes au moment où elles ont été prises. Une chaîne qui semble normale lors d’une mesure peut développer plus tard une connexion intermittente, un ombrage, un problème d’isolation ou une défaillance de composant. Une inspection ponctuelle n’équivaut donc pas à une supervision continue.
L’imagerie thermique peut aider à investiguer des bornes échauffées ou d’autres anomalies de température, mais une image thermique seule ne confirme pas la cause d’un défaut. Les mesures électriques, les preuves visuelles, l’état de l’équipement, les données d’exploitation et les essais de suivi peuvent tous être nécessaires avant de classer un défaut.
L’IEC 62446-3 concerne l’inspection thermographique extérieure des installations PV en fonctionnement. Son champ d’application couvre l’équipement, les conditions environnementales, les procédures d’inspection, la compétence du personnel et le rapport ; elle n’impose pas une plage de température universelle pour toutes les centrales PV. Elle ne doit pas être présentée comme un algorithme logiciel ni comme un substitut aux procédures électriques utilisées pour tester une boîte de regroupement.